การตีขึ้นรูป: การวิเคราะห์ข้อดี คุณลักษณะ และกระบวนการอย่างครอบคลุม
การตีขึ้นรูปเป็นเทคโนโลยีการทำงานด้านพลาสติกหลักในด้านการผลิตเครื่องจักรกลและโลหะวิทยา หลักการหลักเกี่ยวข้องกับการใช้แรงภายนอกกับบิลเลตโลหะโดยใช้อุปกรณ์ เช่น ค้อนตีขึ้นรูปและเครื่องอัด ทำให้พวกมันเกิดการเปลี่ยนรูปพลาสติกที่อุณหภูมิสูง (การตีขึ้นรูปร้อน) หรืออุณหภูมิห้อง (การตีขึ้นรูปเย็น) ส่งผลให้ได้ชิ้นงานหรือช่องว่างที่ตรงตามข้อกำหนดด้านรูปร่าง ขนาด และคุณสมบัติทางกล เมื่อเปรียบเทียบกับวิธีการประมวลผล เช่น การหล่อและการตัด การตีขึ้นรูปมีลักษณะเฉพาะคือ "การปรับโครงสร้างภายในของโลหะให้เหมาะสมและปรับปรุงคุณสมบัติทางกลของส่วนประกอบ" และมีการใช้กันอย่างแพร่หลายในการผลิตอุปกรณ์ระดับไฮเอนด์ ด้านล่างนี้เป็นคำอธิบายโดยละเอียดจากสามมิติ: ข้อดี คุณลักษณะ และกระบวนการ
I. ข้อดีหลักของการปลอม
ด้วยการเปลี่ยนโครงสร้างภายในและรูปร่างของแท่งโลหะด้วยแรงภายนอก ข้อได้เปรียบของการปลอมจะเน้นไปที่คุณสมบัติทางกล การใช้วัสดุ และความสามารถในการปรับตัวให้เข้ากับสถานการณ์การใช้งาน:
1. คุณสมบัติทางกลของโลหะที่ได้รับการปรับปรุงอย่างมีนัยสำคัญพร้อมความน่าเชื่อถือของส่วนประกอบสูง
โครงสร้างภายในที่ปรับให้เหมาะสม: ในระหว่างกระบวนการตีขึ้นรูป ข้อบกพร่องต่างๆ เช่น ความพรุนในการหล่อ รูก๊าซ และช่องการหดตัวในบิลเล็ตโลหะจะถูกบดอัด เม็ดได้รับการขัดเกลาและสร้าง "เส้นไหลเป็นเส้น" (เส้นไหลของโลหะ) ไปตามทิศทางความเค้น เพิ่มคุณสมบัติเชิงกลที่สำคัญ เช่น ความต้านทานแรงดึง ความแข็งแรงของผลผลิต และความเหนียวในการรับแรงกระแทกของส่วนประกอบ 30% ถึง 50% เมื่อเทียบกับการหล่อ
การปรับให้เข้ากับสภาพการทำงานที่หนักหน่วง: ส่วนประกอบที่ปลอมแปลงมีความทนทานต่อความล้าและทนต่อแรงกระแทกได้ดีเยี่ยม และสามารถทนต่อสภาพแวดล้อมที่รุนแรง เช่น โหลดสลับระยะยาว แรงดันสูง และอุณหภูมิสูง เป็น "กระบวนการที่ต้องการสำหรับส่วนประกอบรับน้ำหนักหลัก" ในอุปกรณ์ระดับไฮเอนด์ เช่น การบินและอวกาศ (จานกังหันของเครื่องยนต์) การขนส่งทางรถไฟ (เพลาล้อ) และเครื่องจักรในการก่อสร้าง (เพลาข้อเหวี่ยง)
2. การใช้วัสดุสูงพร้อมต้นทุนการผลิตที่ควบคุมได้
ลดการสูญเสียวัสดุ: การตีขึ้นรูปส่วนประกอบต่างๆ ด้วย "การเปลี่ยนรูปพลาสติก" โดยไม่ต้องขจัดวัสดุส่วนเกินจำนวนมาก อัตราการใช้วัสดุสามารถเข้าถึง 70% ถึง 95% (การตีขึ้นรูปด้วยความแม่นยำเกิน 90%) ซึ่งสูงกว่ากระบวนการตัดมาก (ปกติเพียง 30% ถึง 50%)
ต้นทุนการประมวลผลภายหลังที่ลดลง: กระบวนการต่างๆ เช่น การตีขึ้นรูปและการตีขึ้นรูปด้วยความแม่นยำ สามารถสร้างช่องว่าง "รูปร่างเกือบสุทธิ" ที่ใกล้เคียงกับขนาดผลิตภัณฑ์สำเร็จรูปได้โดยตรง ซึ่งช่วยลดภาระงานของกระบวนการตัดตามมา เช่น การกลึงและการกัดได้อย่างมาก เหมาะอย่างยิ่งสำหรับการควบคุมต้นทุนในสถานการณ์การผลิตจำนวนมาก
3. ความสามารถในการปรับตัวของวัสดุได้กว้างและความยืดหยุ่นของกระบวนการที่แข็งแกร่ง
ความเข้ากันได้ของวัสดุ: สามารถแปรรูปวัสดุโลหะที่ปลอมแปลงได้เกือบทั้งหมด รวมถึงเหล็กกล้าคาร์บอน โลหะผสมเหล็ก อลูมิเนียมอัลลอยด์ โลหะผสมไททาเนียม โลหะผสมทองแดง ฯลฯ ในบรรดาสิ่งเหล่านี้ การเพิ่มประสิทธิภาพการทำงานของ "วัสดุที่แปรรูปยาก" เช่น เหล็กกล้าโลหะผสมที่มีความแข็งแรงสูง และซูเปอร์อัลลอยต้องอาศัยกระบวนการตีขึ้นรูปมากกว่า
ความเข้ากันได้ของผลิตภัณฑ์: ตั้งแต่ชิ้นส่วนที่มีความแม่นยำขนาดเล็ก (เช่น เฟืองแบลงค์และสลักเกลียว) ไปจนถึงส่วนประกอบที่ใช้งานหนักขนาดใหญ่ (เช่น รันเนอร์กังหันน้ำ 10,000 ตัน และหัวถังแรงดันพลังงานนิวเคลียร์) และจากเพลาธรรมดาไปจนถึงชิ้นส่วนรูปทรงพิเศษที่ซับซ้อน (เช่น ใบพัดเครื่องยนต์อากาศยาน) ทั้งหมดนี้สามารถขึ้นรูปได้โดยการปลอม
4. ความเสถียรของมิติที่ดีของส่วนประกอบและความสม่ำเสมอของคุณภาพสูง
การเสียรูปของแท่งโลหะในระหว่างการตีจะถูกควบคุมอย่างเข้มงวดโดยแม่พิมพ์ (การตีขึ้นรูป) หรือพารามิเตอร์ของอุปกรณ์ (การตีแบบเปิด) โดยเฉพาะอย่างยิ่ง ความทนทานต่อมิติของการตีขึ้นรูปสามารถควบคุมได้อย่างเสถียรที่ IT12 ถึง IT10 และความขรุขระของพื้นผิวสูงถึง Ra6.3 ถึง Ra12.5μm ในระหว่างการผลิตจำนวนมาก คุณสมบัติทางกลและความแม่นยำของมิติของส่วนประกอบมีความผันผวนเล็กน้อย และความสม่ำเสมอของคุณภาพจะดีกว่าการหล่อ
ครั้งที่สอง ลักษณะสำคัญของการตี
ลักษณะทางเทคนิคของการตีขึ้นรูปถูกกำหนดโดยตรรกะหลักของ "การเปลี่ยนรูปพลาสติกโลหะ + แรงภายนอก + การควบคุมอุณหภูมิ" โดยมีการระบุกระบวนการที่แตกต่างกัน:
1. เน้นไปที่ "การเสียรูปพลาสติกแข็ง" และขึ้นอยู่กับลักษณะการไหลของโลหะ
สาระสำคัญของการตีขึ้นรูปคือการใช้ "ความเป็นพลาสติก" ของโลหะที่อุณหภูมิที่กำหนด (ความสามารถในการเปลี่ยนรูปอย่างถาวรโดยไม่ทำลายด้วยแรงภายนอก) รูปร่างมีการเปลี่ยนแปลงผ่านการเลื่อนของอะตอมภายในบิลเล็ตและการปรับโครงสร้างของเมล็ดพืช กระบวนการทั้งหมดไม่ผ่านการเปลี่ยนเฟสจาก "ของเหลวเป็นของแข็ง" ดังนั้นจึงยังคงความแน่นของโลหะโดยธรรมชาติ
2. อุณหภูมิเป็นพารามิเตอร์ควบคุมหลัก จำแนกเป็น "การตีขึ้นรูปร้อน" "การตีขึ้นรูปเย็น" และ "การตีขึ้นรูปด้วยความร้อน"
การตีขึ้นรูปร้อน: เหล็กแท่งถูกให้ความร้อนเหนือ "อุณหภูมิการตกผลึกใหม่" (เช่น 1,000-1250°C สำหรับเหล็กกล้าคาร์บอน 350-500°C สำหรับอลูมิเนียมอัลลอยด์) ในเวลานี้ โลหะมีความเป็นพลาสติกสูงและทนต่อการเสียรูปต่ำ เหมาะสำหรับการขึ้นรูปส่วนประกอบขนาดใหญ่และซับซ้อน แต่ต้องกำจัดตะกรันออกไซด์ในภายหลัง
การตีขึ้นรูปเย็น: เหล็กแท่งถูกหลอมที่อุณหภูมิห้อง โลหะมีความต้านทานการเสียรูปสูง แต่มีความแม่นยำสูง (ความคลาดเคลื่อน IT9-IT7) และพื้นผิวเรียบ (Ra1.6-Ra3.2μm) ไม่จำเป็นต้องทำความร้อนหรือทำความสะอาดตะกรันออกไซด์ เหมาะสำหรับชิ้นส่วนที่มีความแม่นยำขนาดเล็ก (เช่น โบลท์และเกียร์)
การตีขึ้นรูปด้วยความร้อน: เหล็กแท่งจะถูกให้ความร้อนระหว่าง "อุณหภูมิห้องและอุณหภูมิการตกผลึกใหม่" (เช่น 600-800°C สำหรับเหล็กกล้าคาร์บอน) โดยผสมผสานความต้านทานการเสียรูปต่ำของการตีขึ้นรูปร้อนและความแม่นยำสูงของการตีขึ้นรูปเย็น และเป็นกระบวนการที่มีประสิทธิภาพที่พัฒนาขึ้นในช่วงไม่กี่ปีที่ผ่านมา
3. วิธีการโหลดแรงภายนอกจะกำหนดประเภทของกระบวนการโดยอาศัยอุปกรณ์ที่แข็งแกร่ง
การโหลดแรงภายนอกของการตีขึ้นรูปนั้นอาศัยอุปกรณ์พิเศษ และวิธีการโหลดที่แตกต่างกันนั้นสอดคล้องกับกระบวนการที่แตกต่างกัน: ค้อนตีขึ้นรูปทำให้เกิดการเสียรูปอย่างรวดเร็วผ่าน "แรงกระแทก" (เหมาะสำหรับการตีแบบเปิดและการตีขึ้นรูปขนาดเล็ก) เครื่องอัดใช้แรงกดที่ช้าผ่าน "แรงดันคงที่" (เหมาะสำหรับการตีขึ้นรูปขนาดใหญ่และการตีขึ้นรูปด้วยความแม่นยำ) เครื่องตีขึ้นรูปสามารถขึ้นรูปชิ้นส่วนเพลายาวได้โดยใช้ "การเปลี่ยนรูปจากการกลิ้ง" (เช่น รางเหล็กและเพลา) น้ำหนักและความแม่นยำของอุปกรณ์จะกำหนดขนาดและคุณภาพสูงสุดของการตีขึ้นรูปโดยตรง
4. "เส้นการไหลเป็นเส้น" ที่ชัดเจนในผลิตภัณฑ์สำเร็จรูปที่มีคุณสมบัติทางกลแบบแอนไอโซทรอปิก
เส้นการไหลของเส้นใยโลหะที่เกิดจากการตีขึ้นรูปจะกระจายไปตามรูปร่างของส่วนประกอบ (เช่น เส้นการไหลของเส้นใยของเพลาข้อเหวี่ยงโค้งงอตามรูปร่างของข้อเหวี่ยง) คุณสมบัติทางกล (ความต้านทานแรงดึง ความต้านทานแรงกระแทก) ของส่วนประกอบตามทิศทางของเส้นไหลจะสูงกว่าคุณสมบัติในทิศทางของเส้นไหลตามขวางมาก "anisotropy" นี้เป็นหนึ่งในคุณลักษณะหลักของการตีขึ้นรูปที่เหนือกว่าการหล่อและเป็นปัจจัยสำคัญที่ต้องพิจารณาในการออกแบบ
III. ลิงค์กระบวนการสำคัญและการจำแนกประเภทของการตีขึ้นรูป
กระบวนการตีขึ้นรูปจำเป็นต้องได้รับการกำหนดสูตรโดยพิจารณาจากคุณสมบัติของวัสดุ ความต้องการของผลิตภัณฑ์ และความสามารถของอุปกรณ์ โดยหลักๆ แล้วประกอบด้วยการเชื่อมโยง 4 ประการ: "การเตรียมเหล็กแท่ง - การทำความร้อน - การเสียรูป - การบำบัดภายหลัง" การจำแนกประเภทเฉพาะมีดังนี้:
(I) ลิงก์กระบวนการหลัก
1. การเตรียมการเบื้องต้น : วางรากฐานการขึ้นรูป
การเลือกและการเตรียมบิลเล็ต: เลือกบิลเล็ต เช่น เหล็กกลม และเหล็กสี่เหลี่ยม ตามขนาดของผลิตภัณฑ์สำเร็จรูป ตัดบิลเล็ตด้วยการเลื่อย การตัด ฯลฯ เพื่อให้แน่ใจว่าน้ำหนักบิลเล็ตมีข้อผิดพลาด ≤5% (เพื่อหลีกเลี่ยงการขึ้นรูปไม่เพียงพอหรือสิ้นเปลืองวัสดุ) "Spheroidizing annealing" เป็นสิ่งจำเป็นสำหรับบิลเล็ตตีขึ้นรูปเย็น (เพื่อลดความแข็งและปรับปรุงความเป็นพลาสติก)
การทำความร้อน: บิลเล็ตการตีขึ้นรูปร้อนจะต้องได้รับความร้อนจนถึงอุณหภูมิเป้าหมายในเตาเผาความร้อน (เตาต้านทาน เตาแก๊ส) ควบคุมอัตราการให้ความร้อนอย่างเคร่งครัด (เพื่อหลีกเลี่ยงการแตกของแท่งเหล็ก) และเวลาในการจับยึด (เพื่อให้แน่ใจว่าอุณหภูมิภายในสม่ำเสมอ) เพื่อป้องกันความร้อนสูงเกินไป (เมล็ดหยาบ) หรือการเผาไหม้ (การเกิดออกซิเดชันที่พื้นผิวอย่างรุนแรง)
2. การเปลี่ยนรูปแกนกลาง: การบรรลุรูปร่างและการควบคุมประสิทธิภาพ
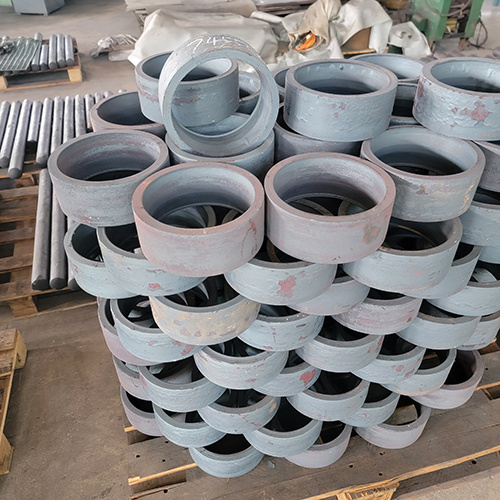
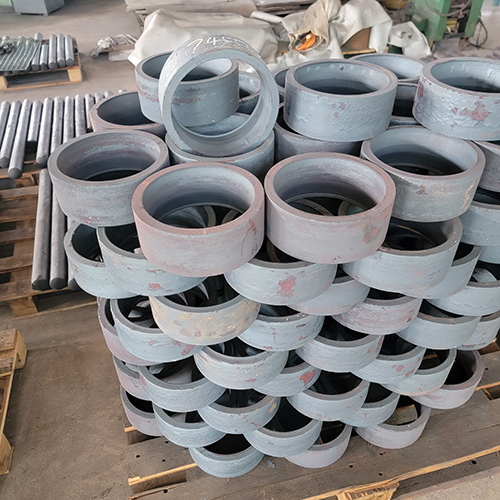
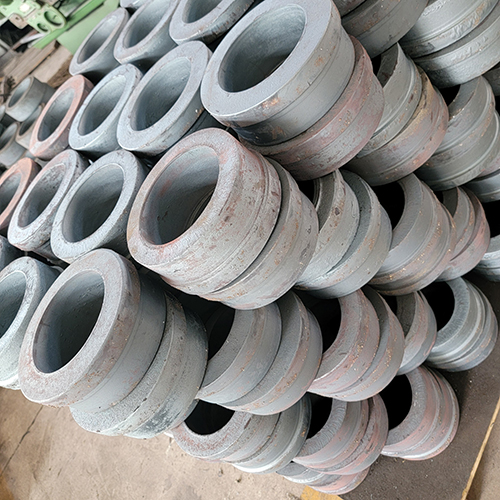
การตีขึ้นรูป: ใส่เหล็กแท่งร้อนลงในเครื่องตีขึ้นรูปหรืออุปกรณ์ตีขึ้นรูป และทำให้เกิดการเสียรูปด้วยการโหลดครั้งเดียวหรือหลายครั้ง - การตีแบบเปิดตายอาศัยการปฏิบัติงานของคนงานเพื่อสร้างเหล็กแท่งบนทั่ง (เหมาะสำหรับชุดชิ้นเล็กชิ้นเดียวและชิ้นส่วนขนาดใหญ่) การตีขึ้นรูปจะบังคับให้แท่งเหล็กก่อตัวผ่านโพรงของแม่พิมพ์บนและล่าง (เหมาะสำหรับชิ้นส่วนขนาดกลางและชิ้นส่วนที่ซับซ้อน) การตีขึ้นรูปที่แม่นยำต้องใช้แม่พิมพ์และแม่พิมพ์ที่มีความแม่นยำสูงเพื่อให้ได้ผลิตภัณฑ์สำเร็จรูปที่มีรูปร่างใกล้เคียงกับตาข่ายโดยตรง
การถอดแบบและการตัดแต่ง: หลังจากการขึ้นรูป การตีขึ้นรูปจะถูกนำออก และ "แฟลช" (โลหะส่วนเกินที่ล้นโพรงในระหว่างการเปลี่ยนรูป) จะถูกลบออกผ่านแม่พิมพ์ตัดแต่ง "การหล่อลื่นด้วยสารหล่อลื่น" จำเป็นสำหรับการตีขึ้นรูปเย็น (เพื่อลดการสึกหรอของแม่พิมพ์และรอยขีดข่วนของเหล็กแท่ง)
3. การรักษาภายหลัง: เพิ่มประสิทธิภาพและความแม่นยำ
การอบชุบด้วยความร้อน: ดำเนินการอบชุบด้วยความร้อน เช่น การทำให้เป็นมาตรฐาน (การขัดเกลาเกรน) การชุบและแบ่งเบาบรรเทา (ปรับปรุงความแข็งแรงและความเหนียว) และการอบชุบ (ได้รับความแข็งสูง) ตามความต้องการเพื่อขจัดความเครียดจากการตีขึ้นรูปและควบคุมคุณสมบัติทางกล
การทำความสะอาดและการตกแต่ง: ทำความสะอาดพื้นผิวโดยการขัดผิวด้วยการยิง (ขจัดคราบออกไซด์และเพิ่มความแข็งของพื้นผิว) การดอง (การทำความสะอาดชั้นออกไซด์ที่ตกค้าง) ฯลฯ ดำเนินการประมวลผลในภายหลัง เช่น การบดและการกัดชิ้นส่วนที่มีความแม่นยำ เพื่อให้มั่นใจถึงความแม่นยำของมิติขั้นสุดท้าย
การตรวจสอบคุณภาพ: รับประกันคุณสมบัติของผลิตภัณฑ์ผ่านการตรวจสอบลักษณะภายนอก (รอยแตกที่พื้นผิว สารตกค้างแฟลช) การวัดขนาด (คาลิเปอร์ ไมโครมิเตอร์) การทดสอบแบบไม่ทำลาย (การทดสอบอัลตราโซนิกสำหรับข้อบกพร่องภายใน) และการทดสอบคุณสมบัติทางกล (การทดสอบแรงดึงและแรงกระแทก)
(II) กระบวนการตีขึ้นรูปพิเศษ
การตีผง: ผงโลหะถูกกดลงในแท่งเหล็ก จากนั้นจึงเผาและหลอม เป็นการผสมผสานข้อดีของผงโลหะและการตีขึ้นรูป เหมาะสำหรับชิ้นส่วนขนาดเล็กที่มีความแข็งแรงสูงและมีรูปร่างที่ซับซ้อน (เช่น เฟืองและปลอกลูกปืน)
การตีขึ้นรูปด้วยความร้อนคงที่: ขึ้นรูปในแม่พิมพ์ที่มีอุณหภูมิคงที่ เหมาะสำหรับ "วัสดุที่เปลี่ยนรูปยาก" เช่น โลหะผสมไทเทเนียมและซูเปอร์อัลลอย สามารถลดความต้านทานการเสียรูปและรับประกันความแม่นยำในการขึ้นรูป (เช่น จานกังหันของเครื่องยนต์อากาศยาน)
การตีขึ้นรูปด้วยของเหลว: โลหะเหลวจะถูกฉีดเข้าไปในแม่พิมพ์และสร้างแรงดันทันที เป็นการผสมผสานข้อดีของการหล่อ (รูปร่างที่ซับซ้อน) และการตีขึ้นรูป (โครงสร้างหนาแน่น) เหมาะสำหรับชิ้นส่วนอลูมิเนียมอัลลอยด์และแมกนีเซียมอัลลอยด์ (เช่น ดุมล้อรถยนต์)


 Dalian Redmay bearing import & Export Co., Ltd.







 ติดต่อตอนนี้